Türkçe
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Haberler
Çimento Beton Tuğla Kalıp Üretimine Hangi Çelik Malzemeler Uygundur?
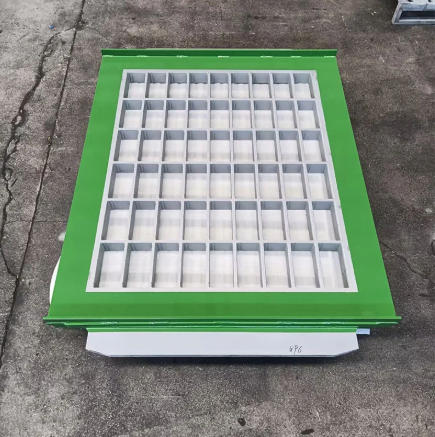
Kalıp değiştirme kararıyla karşı karşıya olan bir blok fabrikası müdürü, kafa karıştırıcı bir dizi çelik kalitesiyle karşı karşıya kalır. Orijinal kalıp 80.000 döngüye dayanmıştır ve değiştirme teklifinde "55# manganez çeliği" belirtilmektedir. Rakip bir tedarikçi "16Mn çeliği" daha düşük bir fiyata sunuyor ve üçüncüsü 100.000 çevrim garantili "vakumlu karbürlenmiş alaşımlı çelik" teklif ediyor. Teknik özellikler benzer gibi görünüyor ancak performans farklılıkları yok. AÇimento Beton Tuğla Kalıbıbasit bir çelik levha değil. Aşındırıcı agregalara direnmesi, yüksek frekanslı titreşime dayanması, basınç altında boyutsal doğruluğu koruması ve yüzbinlerce şekillendirme döngüsüne dayanması gereken bir aşınma bileşenidir. Seçilen çelik, kalıbın nominal ömrünü karşılayıp karşılamadığını veya zamanından önce arızalanıp arızalanmadığını belirler ve iyi bir kalıp ile kötü bir kalıp arasındaki fark, üretim kesintisi, blok kalitesi reddi ve değiştirme sıklığı açısından ölçülür.
Bu kılavuz, Çimento Beton Tuğla Kalıp üretimi için çelik malzemeler hakkında bilinçli bir karar vermesi gereken alıcılar için yazılmıştır. Endüstride yaygın olarak kullanılan çelik kalitelerini karşılaştıracağız, ısıl işlemin ve karbonlamanın rolünü açıklayacağız, sertlik ve tokluk arasındaki dengeleri tartışacağız ve bir kalıp tedarikçisinin malzeme taleplerini değerlendirmek için kriterleri sağlayacağız. Kalıplarımız için kullandığımız malzeme özellikleri ve ısıl işlem süreçleri de dahil olmak üzere PRO Industry Group Co., Ltd.'deki fabrikamızdan ayrıntılı ürün parametreleri de sağlayacağız. İster içi boş bloklar, kaldırım taşları, bordür taşları veya özel beton ürünler için kalıp tedarik ediyor olun, bu kılavuz, üretim koşullarınıza ve maliyet hedeflerinize uygun bir kalıp malzemesi seçmenize yardımcı olacaktır.
İçindekiler
- 1. Çimento Beton Tuğla Kalıp Üretiminde Kullanılan Yaygın Çelik Kaliteleri Nelerdir?
- 2. Manganlı Çelik Neden Kalıp Çerçevelerinde Hala Endüstri Standardıdır?
- 3. Vakumlu Karbonlamalı Alaşımlı Çelik Ne Zaman Yüksek Maliyetini Hak Eder?
- 4. Isıl İşlem Sertlik-Tokluk Dengesini Nasıl Belirler?
- 5. Maliyet ile Hizmet Ömrü Arasındaki Maddi Dengeler Nelerdir?
- 6. Kalıp Tedarikçisinin Malzeme İddialarını Nasıl Değerlendirirsiniz?
- 7. Fabrikamızın Temel Ürün Parametreleri Nelerdir?
- 8. Sıkça Sorulan Sorular (SSS)
- 9. Sonuç
1. Çimento Beton Tuğla Kalıp Üretiminde Kullanılan Yaygın Çelik Kaliteleri Nelerdir?
Çimento Beton Tuğla Kalıbı üretiminde kullanılan çelik kaliteleri üç geniş kategoriye ayrılır: yapısal karbon çelikleri, manganez çelikleri ve alaşımlı takım çelikleri. Q235B ve Q345B gibi yapısal karbon çelikleri, birincil gereksinimin aşınma direncinden ziyade sağlamlık ve kaynaklanabilirlik olduğu kalıp çerçevesi ve taban plakaları için kullanılır. 55# manganez (55Mn) ve 16Mn (Q345) gibi manganez çelikleri, aşınma direnci ve tokluğun gerekli olduğu kalıp boşluğu, maça çubukları ve tokmak kafaları için kullanılır. 42CrMo, Cr12MoV ve Hardox gibi alaşımlı takım çelikleri, yüksek aşınmalı uygulamalarda veya uzun servis ömrünün daha yüksek malzeme maliyetini gerektirdiği durumlarda kullanılır. Aşağıdaki tablo, Çimento Beton Tuğla Kalıbındaki her çelik kategorisinin tipik uygulamalarını özetlemektedir.
| Çelik Kategorisi | Tipik Sınıflar | Kalıp Bileşeni | Birincil Özellik Gerekli |
| Yapısal Karbon Çelik | Q235B, Q345B | Çerçeve, taban plakası | Sertlik, kaynaklanabilirlik |
| Manganez Çelik | 55 milyon, 16Mn (Q345) | Boşluk, maça çubukları, sabotaj başlığı | Aşınma direnci, tokluk |
| Alaşımlı Takım Çeliği | 42CrMo, Cr12MoV, Hardox | Yüksek aşınmaya sahip kesici uçlar, maça çubukları | Yüksek sertlik, uzun ömür |
Şu tarihte:PRO Endüstri Grubu Co., Ltd.Fabrikamız, özel kalıp uygulamasına, blok tipine ve üretim hacmine göre çelik kalitelerini seçmektedir. Asmolen blok üretimi, kaldırım taşı üretimi ve bordür taşı üretimi arasında aşınma koşulları önemli ölçüde farklılık gösterdiğinden, tüm kalıplar için tek bir çelik kullanmıyoruz. Mühendislik ekibimiz, Çimento Beton Tuğla Kalıbı için en uygun malzeme özelliklerini belirlemek üzere her müşteriyle birlikte çalışır.
2. Manganlı Çelik Neden Kalıp Çerçevelerinde Hala Endüstri Standardıdır?
Manganez çeliği, özellikle 55# manganez (55Mn) ve 16Mn (Q345), çeşitli nedenlerden dolayı Çimento Beton Tuğla Kalıp çerçeveleri ve boşlukları için endüstri standardı olmaya devam etmektedir. İlk olarak, mükemmel bir sertlik ve tokluk dengesi sunar. Isıl işlemden sonra 55Mn, beton agreganın aşındırıcı etkisine karşı iyi bir direnç sağlayan HRC 58-62 yüzey sertliğine ulaşabilir. Aynı zamanda çekirdeği, sabotaj başlığının darbesini ve blok makinesinin titreşimini çatlamadan absorbe edecek kadar sağlam kalır. İkincisi, alaşımlı takım çelikleriyle karşılaştırıldığında kolaylıkla temin edilebilir ve nispeten ekonomiktir. Üçüncüsü, büyük kalıp çerçevelerinin imalatına ve aşınmış alanların onarılmasına olanak tanıyan iyi kaynaklanabilirliğe sahiptir.
55 milyon'nin sınırlaması, sertleşebilirliğinin orta düzeyde olmasıdır ve ısıl işlem dikkatli bir şekilde kontrol edilmezse suyla söndürme sırasında çatlamaya eğilimli olabilmesidir. Bu nedenle ısıl işlem prosesi çelik kalitesi kadar önemlidir. 55Mn'den yapılmış, iyi kontrol edilmeyen bir ısıl işlemle yapılmış bir kalıp, tam sertliğine ulaşamaz veya zamanından önce arızalanmaya yol açan su verme çatlakları geliştirebilir. 16Mn (Q345) genellikle tokluğun ve kaynaklanabilirliğin maksimum sertlikten daha önemli olduğu kurcalama başlığı ve diğer bileşenler için kullanılır. Aşağıdaki tablo kalıp uygulamaları için 55Mn ve 16Mn'nin özelliklerini karşılaştırmaktadır.
| Mülk | 55 milyon | 16Mn (Q345) |
| Tipik Yüzey Sertliği (ısıl işlem sonrası) | HRC 58-62 | HRC 58-62 (karbürlenmiş) |
| tokluk | Ilıman | Harika |
| Kaynaklanabilirlik | Ilıman | İyi |
| Çatlak Riskinin Ortadan Kaldırılması | Orta ila yüksek | Düşük |
| Tipik Kalıp Bileşeni | Boşluk, çekirdek çubukları | Sabotaj başlığı, çerçeve |
Fabrikamızda aşınma direncinin öncelikli olduğu kalıp boşluğu ve maça çubukları için 55Mn, tokluğun daha önemli olduğu tokmak başlığı ve çerçeve bileşenleri için 16Mn kullanıyoruz. Söndürme çatlaklarına yol açmadan belirtilen sertliği elde etmek için ısıl işlem sürecini dikkatli bir şekilde kontrol ediyoruz. Kalite kontrol ekibimiz her üretim partisinin sertliğini doğrular.
3. Vakumlu Karbonlamalı Alaşımlı Çelik Ne Zaman Yüksek Maliyetini Hak Eder?
Vakumlu karbonlamalı alaşımlı çelik, Çimento Beton Tuğla Kalıbı üretimi için birinci sınıf seçenektir. Üretim hacminin yüksek olduğu, agreganın oldukça aşındırıcı olduğu veya blok tasarımının, uzun hizmet ömrü boyunca sıkı boyut toleranslarını koruyan bir kalıp gerektirdiği durumlarda belirtilir. Karbürleme işlemi, 1,2-1,35 mm derinliğe sahip sert bir yüzey katmanı (tipik olarak HRC 60-65) oluştururken, çekirdek sağlam kalır (HRC 33-40). Bu "sert kabuklu, sert çekirdekli" yapı, kalıp ömrünü uzatmanın anahtarıdır. Sert yüzey betonun aşındırıcı aşınmasına karşı direnç gösterirken, sert çekirdek darbe ve titreşimi çatlamadan emer. Aşağıdaki tablo standart manganlı çelik ve vakumla karbürlenmiş alaşımlı çelik kalıpların performansını karşılaştırmaktadır.
| Parametre | Standart Manganez Çelik | Vakumla Karbonlanmış Alaşımlı Çelik |
| Yüzey Sertliği | HRC 58-62 (tamamen sertleştirilmiş veya yüzey) | HRC 60-65 (karbürlenmiş kasa) |
| Vaka Derinliği | Yok | 1,2 - 1,35 mm |
| Çekirdek Sertliği | HRC 33-40 (tipik) | HRC 33-40 (kontrollü) |
| Tipik Hizmet Ömrü | 50.000 - 80.000 döngü | 90.000 - 100.000+ döngü |
| Göreli Maliyet | Temel | %20-40 daha yüksek |
PRO'da fabrikamız birinci sınıf kalıp hattımız için vakumlu karbonlama ve entegre ısıl işlem kullanıyor. Süreç, karbon potansiyelini ve vaka derinliğini gerçek zamanlı olarak izleyen bir Alman PE sistemi tarafından kontrol ediliyor. Uç sertliğimiz HRC 60-65'e ulaşır ve karbürleme katmanı kalınlığı 1,2-1,35 mm'dir. Bunu, finişer kalıplarımız için 100.000 çevrime ve içi boş blok kalıplarımız için 90.000 çevrime kadar hizmet ömrü garantisiyle destekliyoruz. Yüksek hacimde üretim yapan müşteriler için karbürlenmiş kalıbın daha yüksek başlangıç maliyeti, daha az değiştirme sıklığı ve daha az aksama süresi ile dengelenir.
4. Isıl İşlem Sertlik-Tokluk Dengesini Nasıl Belirler?
Isıl işlem, çeliğin hammaddeden aşınmaya dayanıklı kalıp bileşenine dönüştürülmesi işlemidir. Amaç, çatlamaya dirençli sağlam bir çekirdeği korurken aşınmaya dirençli sert bir yüzey elde etmektir. Çimento Beton Tuğla Kalıbı için en yaygın iki ısıl işlem işlemi sertleştirme ve karbonlamadır. Tamamen sertleştirme, çeliğin östenitleştirme sıcaklığına ısıtılmasını, yağda veya suda söndürülmesini ve istenen sertliğe kadar temperlenmesini içerir. Karbonlama, çeliğin karbon açısından zengin bir atmosferde ısıtılmasını, karbonun yüzeye yayılmasına izin verilmesini ve ardından söndürülmesini ve temperlenmesini içerir. Aşağıdaki tablo bu süreçleri karşılaştırmaktadır.
| Isıl İşlem | İşlem | Elde Edilen Sertlik | Avantaj | Sınırlama |
| Tamamen Sertleşme | Isıt, söndür, öfkelendir | HRC 58-62 (üniform) | Basit, tek tip özellikler | Çekirdek çok sert ve kırılgan olabilir |
| Karbonlama | Karbon atmosferinde ısıtma, söndürme, temperleme | HRC 60-65 (yüzey), HRC 33-40 (çekirdek) | Sert yüzey, sert çekirdek | Daha karmaşık, daha yüksek maliyet |
| nitrürleme | Azot atmosferinde ısı | HRC 60-65 (yüzey) | Düşük distorsiyon, yüksek sertlik | İnce kasa, yüksek darbe için uygun değil |
Fabrikamızda birinci sınıf kalıp bileşenlerimiz için vakumlu karbürleme ve standart manganlı çelik bileşenlerimiz için kontrollü sertleştirme kullanıyoruz. Kalibre edilmiş sertlik test cihazları ve metalografik muayene kullanarak ısıl işlemden sonra sertliği ve kasa derinliğini doğrularız. Amacımız ürettiğimiz her Çimento Beton Tuğla Kalıbının kullanım amacına uygun sertlik-tokluk dengesine sahip olmasını sağlamaktır.
5. Maliyet ile Hizmet Ömrü Arasındaki Maddi Dengeler Nelerdir?
Çimento Beton Tuğla Kalıbı için malzeme seçimi, başlangıç maliyeti ile hizmet ömrü arasındaki dengeyi içerir. Standart bir manganez çelik kalıbın başlangıç maliyeti daha düşüktür ancak servis ömrü daha kısadır. Vakumla karbonlanmış alaşımlı çelik kalıbın başlangıç maliyeti daha yüksektir, ancak daha uzun servis ömrüne ve daha düşük değiştirme sıklığına sahiptir. Optimum seçim, üretim hacmine, blok tipine ve kesinti maliyetine bağlıdır. Aşağıdaki tablo, içi boş blok kalıp için basitleştirilmiş bir toplam sahip olma maliyeti karşılaştırmasını sunmaktadır.
| Maliyet Faktörü | Standart Manganez Kalıp | Vakum-Karbürlenmiş Kalıp |
| İlk Kalıp Maliyeti | Temel | +%30 |
| Hizmet Ömrü (döngü) | 60.000 - 80.000 | 90.000 - 100.000 |
| Değiştirme Sıklığı (500k döngü başına) | 6-8 kalıp | 5 kalıp |
| Değiştirme Başına Kesinti Süresi | 4-8 saat | 4-8 saat |
| 500.000 Döngü Başına Toplam Maliyet | Daha yüksek | Daha düşük |
PRO Endüstri Grubu Co., Ltd.'de müşterilerimizle birlikte çalışarak onların özel üretim koşulları için toplam sahip olma maliyetini değerlendiriyoruz. Aşındırıcı agrega ile yüksek hacimde üretim yapan bir tesis için, vakumla karbürlenmiş kalıp genellikle ekipmanın ömrü boyunca daha ekonomik bir seçimdir. Daha düşük hacimli veya daha az aşındırıcı agregalı bir tesis için standart manganez kalıbı yeterli olabilir. Amacımız müşterilerimizin operasyonları için en iyi değeri sağlayan malzemeyi seçmelerine yardımcı olmaktır.
6. Kalıp Tedarikçisinin Malzeme İddialarını Nasıl Değerlendirirsiniz?
Bir kalıp tedarikçisinin malzeme taleplerini değerlendirmek, spesifikasyon sayfasını okumaktan daha fazlasını gerektirir. Alıcı, çelik kalitesini, ısıl işlem sürecini, sertliği, kasa derinliğini ve hizmet ömrü garantisini doğrulamalıdır. Tedarikçi malzeme sertifikaları, sertlik test raporları ve benzer üretim koşullarına sahip müşterilerden referanslar sunabilmelidir. Aşağıdaki tablo doğrulama adımlarını özetlemektedir.
| Doğrulama Adımı | Ne Talep Edilmeli? | Neden Önemlidir? |
| Çelik Sınıfı Doğrulaması | Değirmen test sertifikası | Çeliğin belirtilen kaliteyi karşıladığını doğrular |
| Sertlik Doğrulaması | Sertlik testi raporu (HRC) | Isıl işlemin hedefe ulaştığını doğruladı |
| Vaka Derinliği Doğrulaması | Metalografik rapor (karbürlenmiş kalıplar için) | Karbürleme katmanı kalınlığını doğrular |
| Servis Ömrü Garantisi | Döngü limitli yazılı garanti | Kalıbın zamanından önce arızalanması durumunda rücu imkanı sağlar |
| Müşteri Referansları | Benzer üretim koşullarındaki kontaklar | Gerçek dünya performansını doğrular |
Fabrikamızda, gönderdiğimiz her Çimento Beton Tuğla Kalıbı için değirmen test sertifikaları, sertlik raporları ve yazılı hizmet ömrü garantimiz dahil olmak üzere eksiksiz belgeler sağlıyoruz. Ayrıca talep üzerine müşteri referansları da sağlıyoruz. Sizi, malzeme taleplerimizi bu kriterlere göre doğrulamaya ve bizi kalıp üretiminde ortağınız olarak görmeye davet ediyoruz.
7. Fabrikamızın Temel Ürün Parametreleri Nelerdir?
Aşağıdaki tablo, kullandığımız çelik kaliteleri ve ısıl işlem süreçleri de dahil olmak üzere Çimento Beton Tuğla Kalıplarımız için temel ürün parametrelerini sağlar. Fabrikamız ayrıca özel üretim gereksinimlerini karşılamak için malzeme özelliklerini de özelleştirebilmektedir.
| Parametre | Şartname Aralığı | Notlar |
| Çerçeve Malzemesi | Q235B, Q345B, 16Mn | Sertlik ve kaynaklanabilirlik için seçilmiştir |
| Boşluk/Çekirdek Malzemesi | 55 milyon, 16Mn, Alaşımlı Çelik | Aşınmaya karşı dayanıklılık için seçildi |
| Premium Seçeneği | Vakumla Karbonlanmış Alaşımlı Çelik | HRC 60-65, kasa derinliği 1,2-1,35 mm |
| Yüzey Sertliği | HRC 58-62 (standart), HRC 60-65 (premium) | Isıl işlemden sonra doğrulandı |
| Çekirdek Sertliği | HRC 33-40 | Dayanıklılığı korur |
| Hizmet Ömrü (standart) | 60.000 - 80.000 döngü | Blok tipine ve koşullara bağlıdır |
| Hizmet Ömrü (premium) | 90.000 - 100.000 döngü | Finişer ve içi boş blok kalıpları için garantilidir |
| Değiştirilebilir Bileşenler | Evet (cıvata yapısı) | Bakım kesinti süresini azaltır |
| Adedi | 1 takım | Büyük siparişler için pazarlık yapılabilir |
| Kurşun zamanı | 3 - 6 hafta | Karmaşıklığa ve miktara bağlıdır |
Fabrikamızda bu özellikleri ve daha fazlasını karşılayacak Çimento Beton Tuğla Kalıplarımızı üretmekteyiz. Özel gereksinimlerinize uyacak şekilde çelik kalitesini, ısıl işlemi ve hizmet ömrü garantisini özelleştirebiliriz. Kalite kontrol sistemimiz, hammaddelerin muayenesini, proses içi muayeneyi ve sevkiyat öncesi son muayeneyi içerir. Amacımız müşterilerimize güvenilir performans ve uzun hizmet ömrü sağlayan yüksek kaliteli kalıplar sunmaktır.
8. Sıkça Sorulan Sorular (SSS)
Soru 1: Çimento beton tuğla kalıbı için en iyi çelik malzeme nedir?
Cevap: En iyi malzeme üretim koşullarına bağlıdır. Orta hacimli standart üretim için, uygun ısıl işleme tabi tutulmuş 55# manganlı çelik, iyi bir sertlik, tokluk ve maliyet dengesi sunar. Aşındırıcı agregalı yüksek hacimli üretim için vakumla karbürlenmiş alaşımlı çelik, daha sert bir yüzey ve daha uzun servis ömrü sağlar. PRO Industry Group Co., Ltd. olarak müşterilerin blok tipine, üretim hacmine ve maliyet hedeflerine göre doğru malzemeyi seçmelerine yardımcı oluyoruz.
Soru 2: 55# manganese lı çeliğin neden dikkatli ısıl işleme ihtiyacı var?
Cevap: 55# manganez çeliği orta derecede sertleşebilirliğe sahiptir ve işlem dikkatli bir şekilde kontrol edilmezse suyla söndürme sırasında çatlama eğilimi gösterir. Isıl işlem, su verme çatlaklarına yol açmadan hedef yüzey sertliğine (HRC 58-62) ulaşmalıdır. Fabrikamızda, kalıbın tokluğunu korurken belirtilen sertliğe ulaşmasını sağlamak için ısıtma hızını, su verme sıcaklığını ve temperleme döngüsünü kontrol ediyoruz.
Soru 3: Vakumlu karbonlama kalıp ömrünü nasıl uzatır?
Cevap: Vakumlu karbonlama, 1,2-1,35 mm derinliğinde sert bir yüzey katmanı (HRC 60-65) oluştururken, çekirdek sağlam kalır (HRC 33-40). Bu "sert kabuklu, sert çekirdekli" yapı, yüzeydeki aşınmaya karşı direnç gösterirken darbeyi ve titreşimi çatlamadan emer. Sonuç, standart bir manganez kalıbın 60.000 ila 80.000 çevrimine kıyasla 90.000 ila 100.000 çevrim süren bir kalıptır.
Soru 4: Aşınmış bir kalıp tamir edilebilir mi?
Cevap: Bazı durumlarda aşınmış bir kalıp kaynak yapılarak ve yeniden talaşlı imalat yapılarak onarılabilir. Ancak onarım işlemi, ısıl işlemi ve kalıbın boyutsal doğruluğunu etkileyebilir. Yüksek hassasiyetli kalıplar veya aşırı aşınmaya sahip kalıplar için değiştirme genellikle daha ekonomik bir seçimdir. Değiştirilebilir bileşen tasarımımız, aşınmış maça çubuklarının ve kesici uçların tüm kalıp düzeneğinin değiştirilmesine gerek kalmadan değiştirilmesine olanak tanır.
Soru 5: Çimento beton tuğla kalıbının tipik servis ömrü nedir?
Cevap: Servis ömrü çeliğin kalitesine, ısıl işleme, blok tipine, agreganın aşındırıcılığına ve bakımına bağlıdır. Standart manganez kalıpları genellikle 60.000 ila 80.000 çevrim sürer. Vakumla karbürlenmiş alaşım kalıpları 90.000 ila 100.000 döngü veya daha fazla dayanabilir. PRO Industry Group Co., Ltd. olarak kalıplarımız için belirtilen malzeme ve uygulamaya dayalı olarak yazılı bir hizmet ömrü garantisi veriyoruz.
9. Sonuç
Çimento Beton Tuğla Kalıp alımında çelik malzeme seçimi en önemli kararlardan biridir. Doğru ısıl işlemle birleştirilmiş doğru çelik kalitesi, kalıbın nominal hizmet ömrünü sağlayıp sağlamayacağını veya zamanından önce arızalanıp arızalanmayacağını belirler. 55Mn ve 16Mn gibi manganez çelikleri, standart uygulamalar için kanıtlanmış bir performans ve maliyet dengesi sunar. Vakumla karbürlenmiş alaşımlı çelikler, yüksek hacimli, aşındırıcı üretim için daha uzun servis ömrü sağlar. Önemli olan, malzemeyi üretim koşullarıyla eşleştirmek ve tedarikçinin malzeme taleplerini belgeler ve referanslar yoluyla doğrulamaktır. PRO Industry Group Co., Ltd.'de fabrikamız kalıp imalatında 15 yılı aşkın tecrübeye sahiptir ve müşterilerimizle birlikte çalışarak onların özel uygulamaları için en uygun malzeme özelliklerini seçmekteyiz.
İster içi boş bloklar, kaldırım taşları, bordür taşları veya özel beton ürünleri üretiyor olun, gereksinimlerinizi görüşmek üzere sizi bizimle iletişime geçmeye davet ediyoruz. Malzeme sertifikaları, sertlik raporları ve hizmet ömrü garantileri sağlayabiliriz. Kaliteye ve müşteri memnuniyetine olan bağlılığımız bizi dünya çapındaki blok tesisleri için güvenilir bir ortak haline getirmiştir.
PRO Endüstri Grubu Co., Ltd. ile bugün iletişime geçinÇimento Beton Tuğla Kalıbı gereksinimlerinizi görüşmek ve malzeme seçimimizin üretim verimliliğinizi ve kalıbın hizmet ömrünü nasıl artırabileceğini keşfetmek için.
Öncesi :
-
Alakalı haberler
- Çimento Beton Tuğla Kalıp Doğruluğu Bitmiş Tuğlaların Kalitesini Nasıl Etkiler?
- Tutarlı Üretim için Özelleştirilmiş Beton Tuğla Kalıbını Doğru Seçim Yapan Nedir?
- Çimento Beton Tuğla Kumlama Yüzey İşlem Makinesi vs Geleneksel Yüzey İşlem Yöntemleri: Hangi Çözüm Daha Verimli?
- Peyzaj Projeleri İçin Doğru Finişer Beton Tuğla Kalıbı Nasıl Seçilir
- Ahşap Çimento Tuğla Paletleri Size Düşündüğünüzden Daha Fazla Maliyetli mi?
- Verimli İnşaat Projeleri için Neden Çimento Beton Mikseri Seçmelisiniz?
bana mesaj bırak